첫째, 벨트 컨베이어의 작동 원리
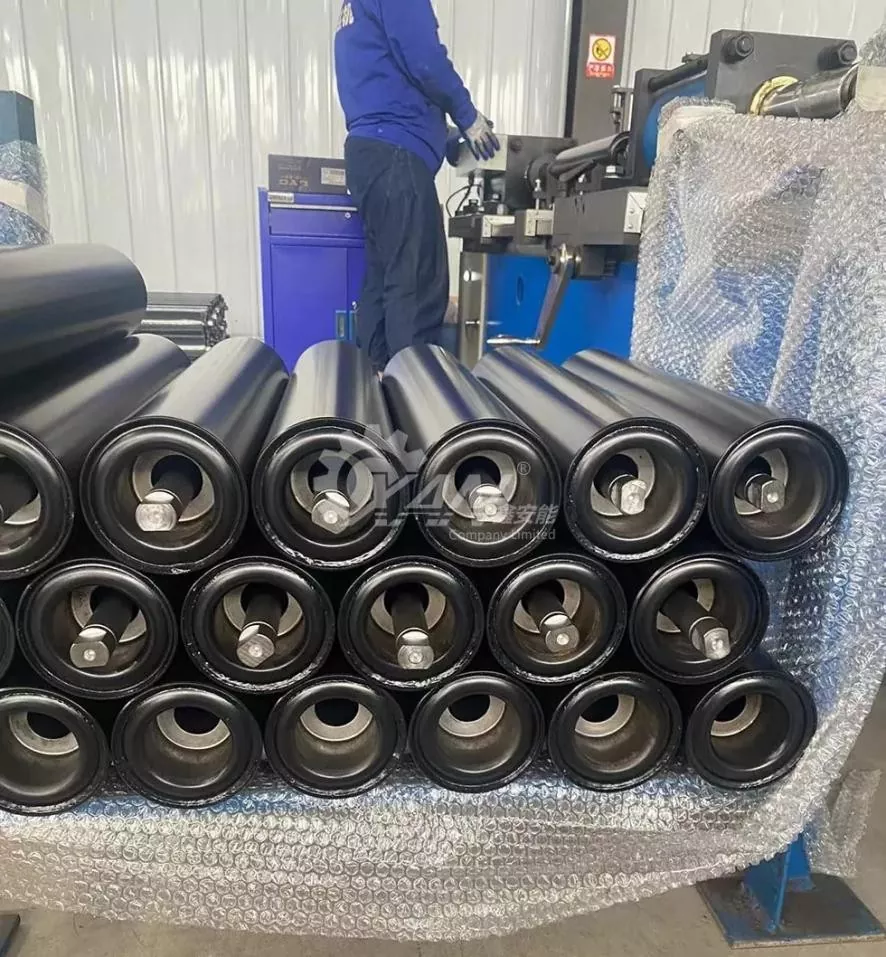
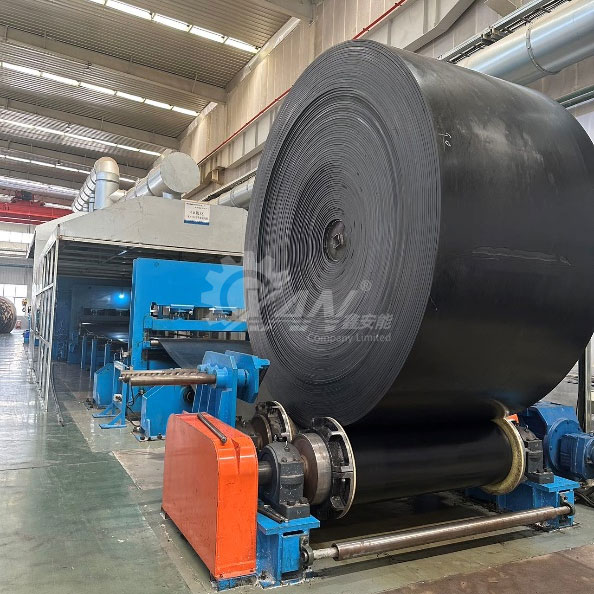
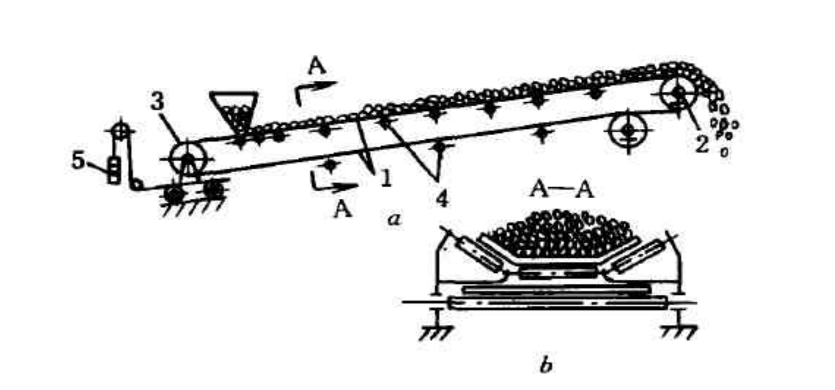
아래 그림에서 볼 수 있듯이 벨트 컨베이어는 주로 벨트, 전송 롤러, 인장 장치, 롤러 프레임 및 전송 장치와 같은 여러 부품으로 구성됩니다.
테이프를 양쪽 끝의 롤러에 감은 후 양쪽 끝을 테이프 클립이나 가황 방식으로 연결하여 폐루프 구조로 만듭니다. 테이프는 상부 및 하부 롤러에 의해 운반되고 특정 장력을 갖는 장력 장치에 의해 테이프가 조여집니다. 구동드럼이 모터에 의해 구동되어 회전하면 구동드럼과 테이프의 마찰에 의해 벨트가 연속적으로 회전하여 테이프에 적재된 하중이 언로딩드럼(2)에서 하역된다.
둘째, 벨트 컨베이어의 전달 원리 및 특성
(1) 벨트 컨베이어의 견인력은 변속기 드럼과 벨트 사이의 마찰에 의해 전달되므로 장력 조절 장치로 벨트를 조여 드럼 컨베이어가 분리될 때 벨트가 일정한 초기 장력을 갖도록 해야 합니다.
(2) 테이프는 화물 하중과 함께 롤러 위를 움직입니다. 테이프는 견인 메커니즘이자 운반 기계입니다.
하중과 벨트 사이에는 상대적인 움직임이 없으므로 작동 중 벨트와 하중 사이의 마찰 저항이 제거됩니다. 롤러에는 구름베어링이 장착되어 있어 벨트와 롤러 사이에 구름마찰이 있어 주행저항이 크게 감소되어 전력소모가 감소되고 운송거리가 늘어납니다. 벨트 컨베이어의 견인 전달 능력은 벨트의 장력, 전동 풀리에 대한 벨트의 감김 각도, 벨트와 전동 풀리 사이의 마찰 계수에 의해 결정됩니다. 벨트 컨베이어의 벨트가 변속기 드럼에서 미끄러지지 않고 정상적으로 작동하도록 하려면 생산 실무의 다양한 상황에 따라 해당 조치를 취해야 합니다. 견인력 전달을 개선하는 방법은 다음과 같습니다.
(1) 장력(초기 장력)을 높입니다. 벨트 컨베이어 작동시 벨트가 늘어나 견인력이 감소하므로 상황에 따라 장력 조절 장치를 사용하여 벨트를 적절하게 조여 벨트를 늘려야합니다.
견인력을 향상시키는 긴장. (2) 마찰계수를 높인다. 구체적인 조치는 변속기 드럼에 덮인 목재 라이닝 또는 고무 및 기타 라이너를 보호하여 마찰 계수를 높이고 반대쪽은 마찰 계수 감소를 방지하기 위해 물과 석탄을 덜 생산해야 한다는 것입니다. (3) 감싸는 각도를 늘립니다. 열악한 작업 조건과 벨트 컨베이어에 필요한 큰 견인력으로 인해 포위 각도를 높이기 위해 이중 롤러 변속기가 주로 사용됩니다.